| リング焼却 | ||
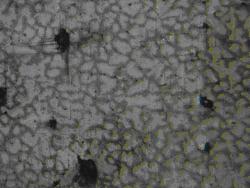
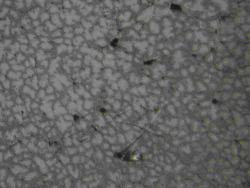
| 実験 使用メタル・・・・Au58.5%・Pd31.3%・Ag1.95% MB用セミプレシャス合金 リング温度・・・・830℃ 係留時間・・・・・20分 鋳造温度・・・・・1410℃ メーカー推奨の温度(液相点+液相点の10%)真空加圧反転式鋳造機 以上の条件で、ワックスの量の違いでどのような違いあるかを実験しました。 写真は両方とも100倍です |
||
| |
||
| 試験片�@ 1cm×1cm 厚さ4mm | 試験片�A 1cm×1cm 厚さ1mm | |
| ワックスの量が多いフレーム | ワックスの量が少ないフレーム | |
ワックスの量が多いフレームは少ないフレームと比べて酸化物の取り込みが多いことがわかります。 このことからワックスの量(鋳造物の大きさや厚さ)によってリング焼却温度を変えることが望ましいと 思われます。 |
||
| Support メタルの取扱いの注意点 その1・・・鋳造について �Dリング焼却 |
| |
|
| Support Menu |
|
| メタル取扱いの注意点 | |
| その1・・・鋳造について | |
| �@鋳造機の特徴 | |
| �Aスプルーイング遠心鋳造機 | |
| �Bスプルーイング真空加圧反転式鋳造機 | |
| �Cスプルーイングの材料について | |
| �Dリング焼却 | |
| �E溶解・キャスト | |
| その2・・・MBメタル取扱いの注意点 | |
| �@応力開放 | |
| �Aメタル調整 | |
| �Bサンドブラスト処理・洗浄 | |
| �Cディギャッシング・ディギャッシング後 | |
| �D焼成ピンについて | |
| トラブル事例 ・ その他メタルについて | |
| 金属元素の役割 | |
| 商品定価表 | |
| パスワード付リンクへのパスワード取得はこちらから | |
| CONTENTS | |
| TOP | |
| 会社概要 | |
| 取扱い商品 | |
| お問合せ | |
| 営業時間・ご注文について | |
|
|
| fea2001.com top pageへ |